アクリル板は丸ノコで切れる?向く厚みの目安
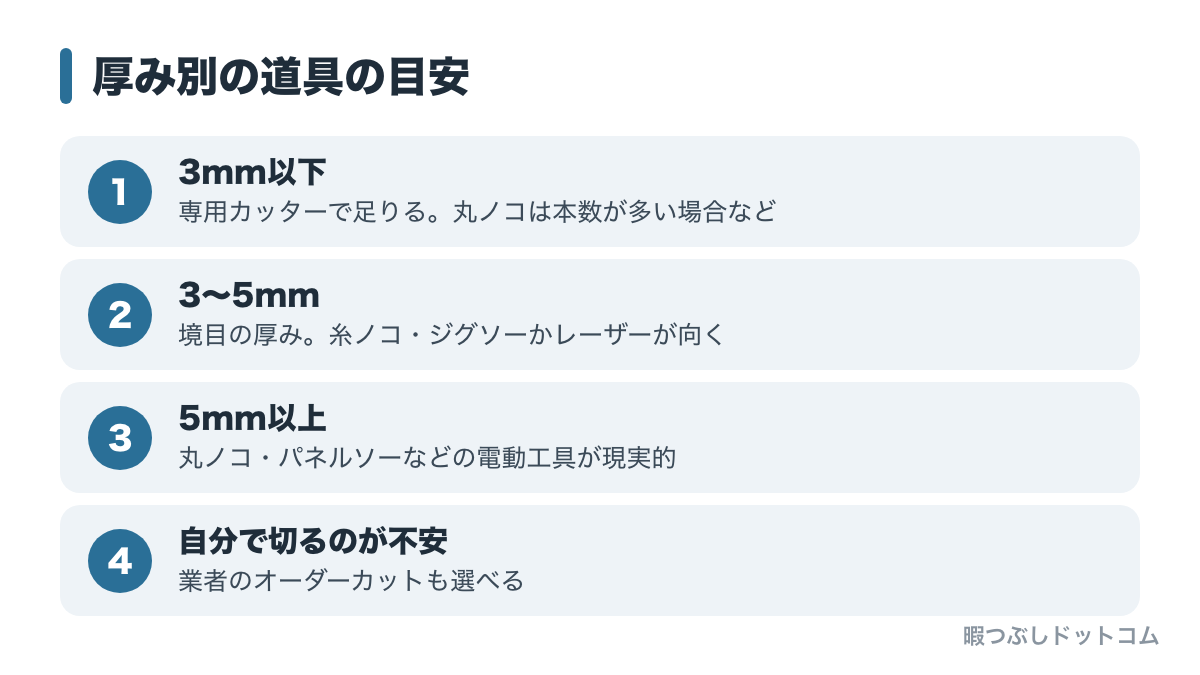
アクリル板は丸ノコで切れます。ただし、すべての厚みで丸ノコが最適なわけではありません。薄い板は専用カッター、厚い板は電動工具というように、厚みで道具を分けるのが一般的です。
丸ノコが力を発揮するのは、カッターでは切れない厚みの板や、長い直線を何本も切る場面です。薄い板に木工用の刃をそのまま使うと、割れや欠けが出やすくなります。
厚みの目安は情報源で少しずつ違う
ヒョーシンのブログでは、3mm程度までは専用カッター(Pカッター)で足り、5mm以上はパネルソーやレーザーなどの機械加工がきれいに仕上がるとしています。同ページの目安表では、5mm以上は丸ノコ・パネルソーなどの電動工具か、業者のオーダーカットです。
Want.netでは、3mmまでの薄板はアクリルカッターで足り、10mmまでの厚さならジグソーか丸ノコに細かい刃を付けて切るとしています。LaserPeckerは、大きな板や厚い板にはテーブルソー、丸ノコ、ジグソー、バンドソーが実用的と説明し、ノコギリで対応しやすい厚さを2〜25mm程度と紹介しています。
食い違いの原因は、手動カッターの限界をどこに置くかです。ヒョーシンは3mm程度まで、アクリルショップ・オービターは厚さ5mm以内の直線切りまで、DIY道場はアクリルカッターで切れるのは約5mmまでとしています。
通販では、アクリル(3mm以下)を適合材とする薄板用のチップソーも売られています。つまり3mm以下でも丸ノコで切ること自体はできますが、カッターで足りる厚みにわざわざ丸ノコを使う理由は、本数が多い場合などに限られます。
丸ノコ以外の道具との使い分け
3mm以下の薄い板を数本切るだけなら、カッターのほうが準備も後始末も楽です。切り方の手順は、当サイトの別記事「アクリル板の切り方|割らずにきれいにカットする方法」で説明しています。
3〜5mmは境目の厚みです。ヒョーシンの目安表では、この厚みは糸ノコ・ジグソーまたはレーザーが向くとされています。曲線を切るならジグソー、まっすぐ切るなら丸ノコ、という分け方になります。
5mm以上で、まっすぐ切る本数が多い、あるいは板が大きいという場合は、丸ノコが現実的な選択肢です。自分で切るのが不安なら、業者のオーダーカットを使う方法もあります。
チップソー(丸ノコの刃)の選び方
アクリルを丸ノコで切るときの仕上がりは、刃でほぼ決まります。確認するのは歯数、アクリルに使える刃か、そして穴径の3点です。
歯数は多いほど切断面がきれいになる
ロイモールの「丸のこの選び方」では、標準付属の刃は50前後が一般的で、繊細な作業には70前後の「造作用」が向くとしています。歯数が多いほど切断面はきれいですが、抵抗が大きく切断速度は遅くなります。
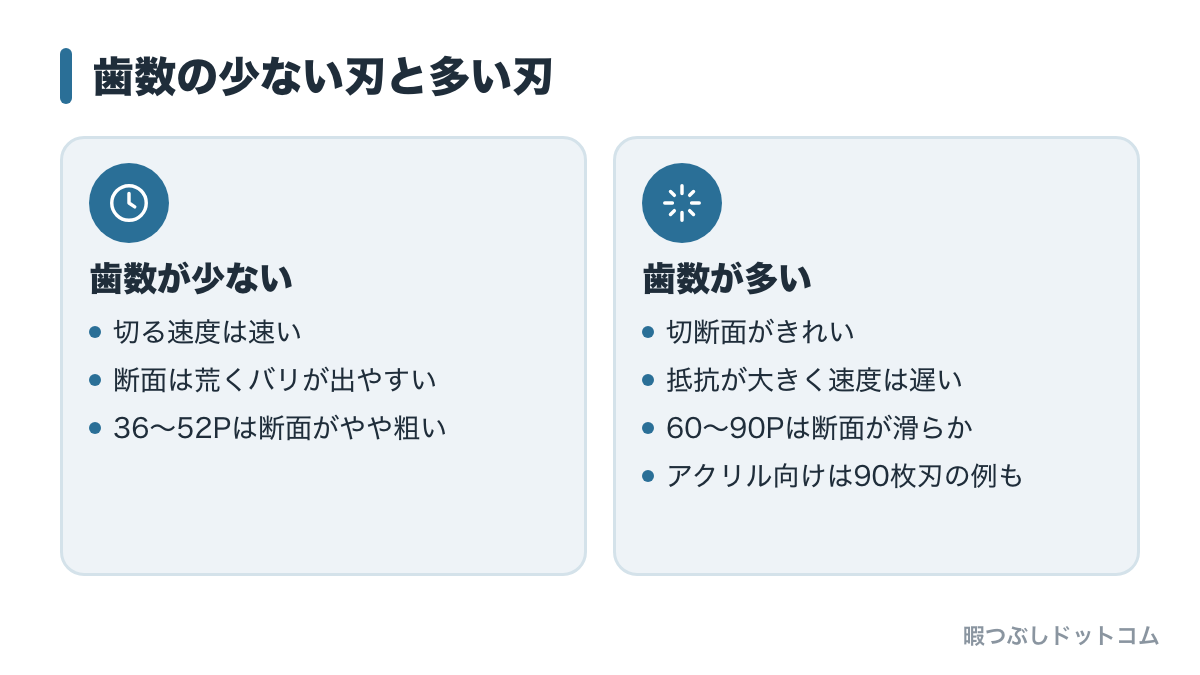
反対に歯数が少ないと、切断面は荒くバリが出やすくなりますが、切る速度は速くなります。workgearlabも、36〜52Pは速いが断面がやや粗く、60〜90Pは断面が滑らかで遅いと整理しています。これはアクリル専用ではなく、一般的な木工の説明です。
アクリル向けの刃は、この考え方の延長にあります。モノタロウのアクリル板用チップソーのランキングでは、ハウスビーエムの「スカイカット精密造作用」は90枚刃で、アクリルなど切りバリの出やすい材質に適すると説明されています。
たとえば、手元にある50枚前後の木工用の刃で5mmのアクリル板を切るとします。切り始めの欠けや切り口のバリが目立ち、刃の当たりが強くなりがちです。この刃のままやり直しても改善しにくいため、歯数の多い刃に替えるほうが確実です。
アクリル用の刃と木工用の刃、穴径の確認
アクリルに使える刃は、大きく2種類の説明に分かれます。プラスチック専用刃を勧める販売店がある一方、京セラ(旧リョービ)の木工用の刃には、適用に「アクリル、プラスチック、塩ビ」などを挙げ、80枚刃・外径140mm・内径12.7mmと記載した商品があります。
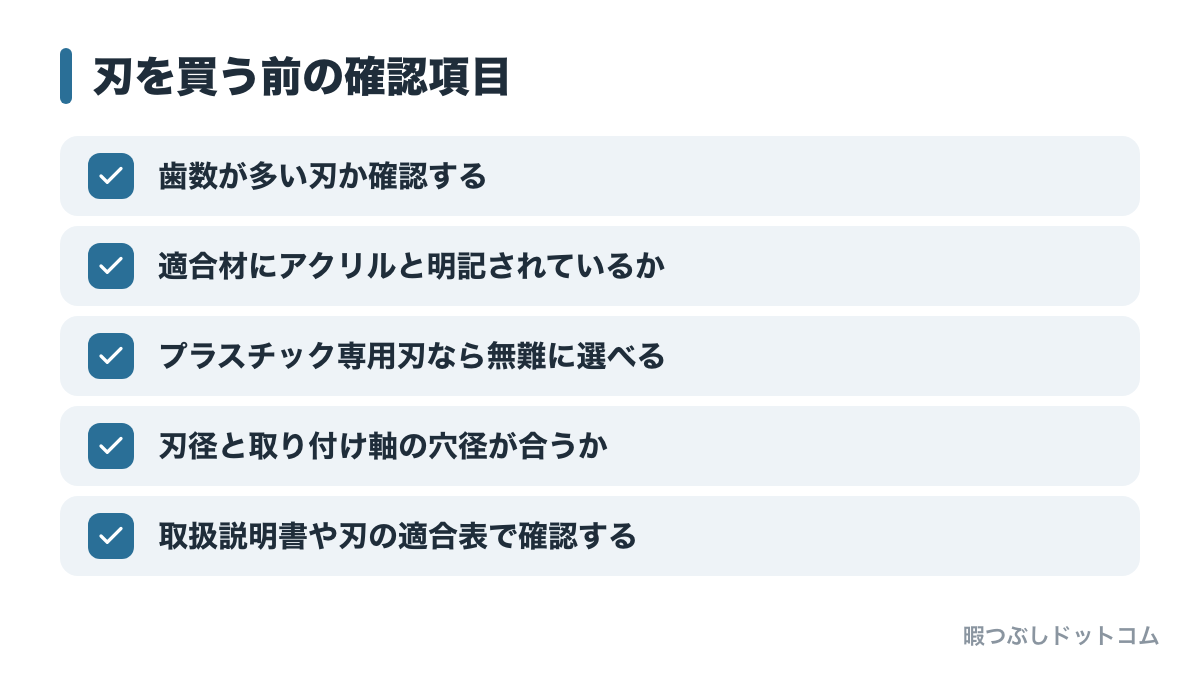
これから買うなら、プラスチック専用や、適合材にアクリルと明記された刃を選ぶのが無難です。すでに持っている木工用の刃を使うなら、歯数が多いか、適用材にアクリルが含まれているかを確認してください。
プラスチック用の刃には、いくつかの例があります。モノタロウの掲載では、兼房のプラスチックチップソーは薄肉のプラスチック(アクリルなど)向けで、切断面のナイフマークが少なく透明度を保つという説明です。三陽工業のプラスチック専用刃は、適合材がアクリル、PP、ABS、塩ビ、PETです。
もう一つ重要なのが穴径です。モノタロウの掲載品だけでも20mmや25.4mmなどがあり、京セラの140mmの刃は内径12.7mmです。手持ち丸ノコの刃径と取り付け軸の穴径に合わない刃は付けられないので、購入前に、本体の取扱説明書や刃の適合表を見て確認してください。
刃の価格の目安
モノタロウの「アクリル 丸ノコ」ランキング(2026年11月時点の表示)では、卓上丸ノコ用の100枚刃(穴径25.4mm)が税込4,178円〜です。FRP、アクリル、プラスチック、塩ビ、人造大理石などの合成樹脂の切断用です。
同じランキングで、マキタのチップソーは税込2,528円〜(28種類)、ツムラのプラスチック用は税込3,078円〜(6種類)です。サイズや仕様、時期で変わるネット通販の表示価格で、あくまで目安です。
マキタのマルノコ盤(電着ダイヤ刃)の商品説明では、適用被削材にアクリル板が◎、最高回転数は14,000rpmとされています。専用の刃と機種の組み合わせを前提にした仕様です。手持ち丸ノコの刃を選ぶときに、この回転数をそのまま当てはめないでください。
押出板とキャスト板、丸ノコで切るならどちらがよいか
アクリル板には、製法の違う押出板とキャスト板があり、同じ丸ノコでも切りやすさが変わります。ただし、丸ノコについては、情報源の見解が分かれています。
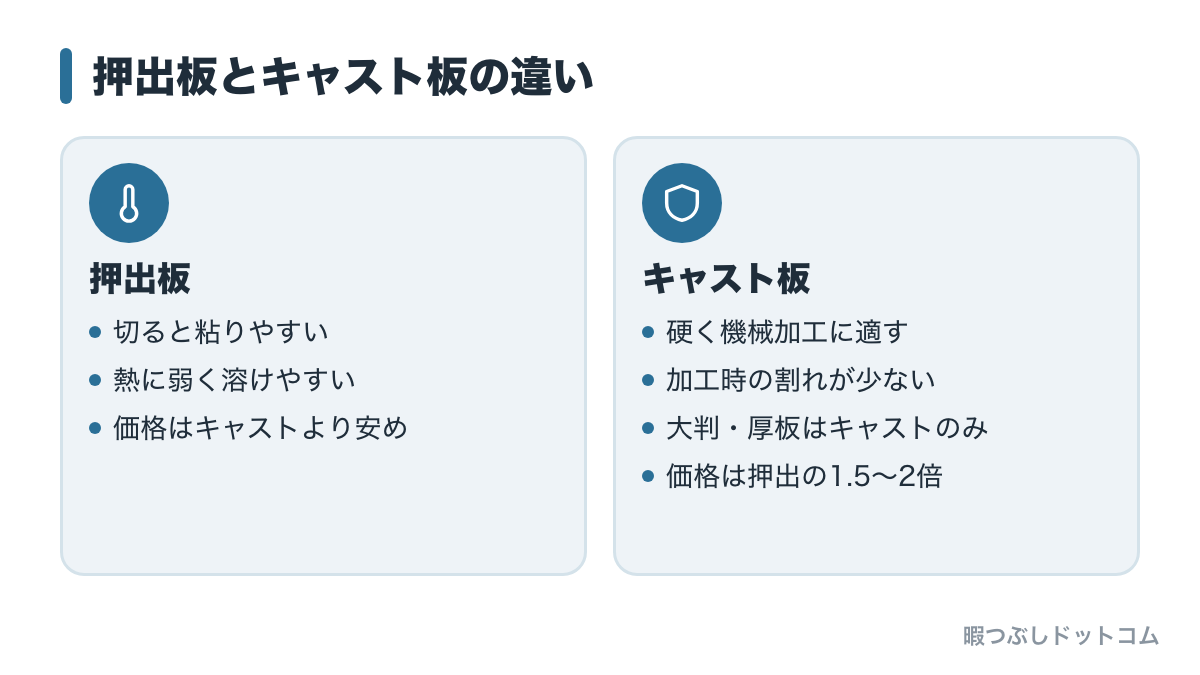
アクリルショップ・オービターとはざいやの解説では、押出板は分子量が粗く、切断すると粘りやすいとされています。キャスト板は押出板より硬く、機械加工に適しています。アクリル加工屋も、押出板は熱に弱く溶けやすいため高速切削には向かず、キャスト板は加工時の割れが少なく精密加工ができると説明しています。
一方、球屋(DIYラボ)の解説では、一般的に、硬くない押出板のほうが加工しやすいと言われています。ただし同ページは、レーザー加工では押出板の断面が溶けて荒れる点も挙げています。丸ノコは摩擦熱が出る加工なので、この「溶けやすさ」が気になる場面があります。
判断の基準は、板を自分で選べるかどうかです。選べるなら、機械加工に適し割れが少ないとされるキャスト板が無難です。大判の板や厚い板は、キャスト板しかないとオービターとはざいやは説明しています。
価格は、協栄化学によるとキャスト板がやや高く、押出板の1.5〜2倍です。ただ、丸ノコで切るのは厚めの板が中心なので、材質の差よりも、厚みやサイズによる価格差のほうが大きくなる場合があります。厚み別の価格は、当サイトの別記事「アクリル板の値段の相場|厚み・サイズ別の価格と用途別の選び方」でまとめています。
通販には、在庫で対応するため、キャストか押出かを指定できない商品もあります(NSDpaint資材の商品ページなど)。材質を指定したいときは、商品説明に製法が書かれているかを購入前に見てください。
用途別:この場合はこの厚み・この道具
ここまでの目安を、使い道ごとに整理します。厚みの目安と耐荷重は、雅工芸の「アクリル板とは?」の記載がもとです。
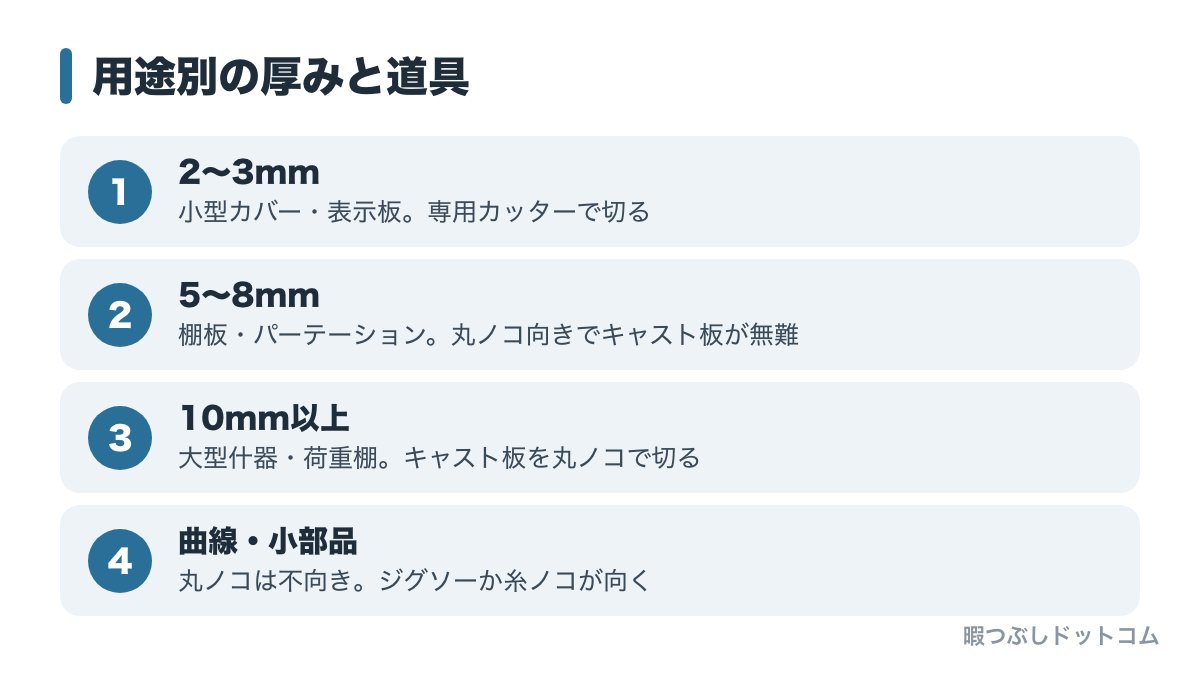
小型カバー・表示板(2〜3mm)なら、丸ノコより専用カッター
小型カバーや表示板は、雅工芸では2〜3mmが推奨厚みです。この厚みはカッターで切れるので、丸ノコは基本的に使いません。丸ノコを使うのは、同じ寸法を何枚も量産する場合などで、その場合は3mm以下に対応した薄板用のチップソーを選びます。
3mm板の価格や、向く用途・向かない用途は、「アクリル板3mmの価格と選び方」で詳しく説明しています。
薄い板は振動で割れやすいので、LaserPeckerは切断線の近くまでしっかり固定するよう注意しています。たとえば、2〜3mmの板をクランプ1か所だけで押さえて切ると、刃の振動が板に伝わり、切り終わりで割れることがあります。切断線の両側を挟むように固定します。
棚板・パーテーション(5〜8mm)なら、丸ノコの出番
中型の棚板やパーテーションは、雅工芸では5〜8mmが推奨厚みです。ヒョーシンが丸ノコ・パネルソーなどを挙げる5mm以上に当てはまるので、丸ノコ向きの厚みです。
刃は70枚以上、できれば90枚前後の、アクリルやプラスチックに使える刃を選びます。板はキャスト板が無難です。
耐荷重の目安は、雅工芸によると、たわみが1/100以下となる等分布荷重で、5mm・支持間隔300mmでキャスト約10〜15kg、押出約8〜12kgです。8mm・支持間隔500mmではキャスト約20〜25kg、押出約16〜20kgです。
棚板では、切る前に必要な厚みを決めることが大切です。支持間隔が広い棚に薄い板を使うと、荷重で大きくたわみます。板を切ってから厚みを変えることはできません。
荷重のかかる棚板・大型什器(10mm以上)なら、キャスト板を丸ノコで
大型の什器や、荷重のかかる棚板は10mm以上が推奨厚みです。耐荷重の目安は、10mm・支持間隔600mmでキャスト約30〜35kg、押出約24〜30kgです。
10mm前後の板は、Want.netでは丸ノコの対象に入っており、LaserPeckerの目安でも2〜25mmの範囲に収まります。ただ、厚い板は切る距離が長いぶん摩擦熱がこもりやすいため、焦らず一定の速さで切ります。
大判や厚い板は、キャスト板しかない場合があります。そのため、このクラスでは材質を選ぶというより、キャスト板を前提に、入手できる定尺サイズ(市販の標準寸法)から切り出す寸法を考えることになります。サイズの選び方は、「アクリル板のサイズはホームセンターで足りる?定尺と用途別の選び方」を参照してください。
曲線や小さな部品なら丸ノコは向かない
丸ノコは、まっすぐ切る道具です。曲線や、細かい形の部品を切り出すなら、3〜5mmの板ではジグソーか糸ノコ(ヒョーシン)が向いています。形が複雑で自分で切れない場合は、レーザーや業者のオーダーカットを検討します。
割れ・溶けを防ぐ切り方の手順
準備から切断までを、順を追って説明します。丸ノコは回転する刃を使う工具で、アクリルの切りくずも細かく飛びます。保護メガネと防じんマスクは、必ず着けてください。
切る前の準備
まず、板を作業台に固定します。板が動くと刃が噛んで割れたり、刃が跳ねてけがにつながったりするため、クランプで台に押さえます。固定は、切断線の近くまでしっかり行います。
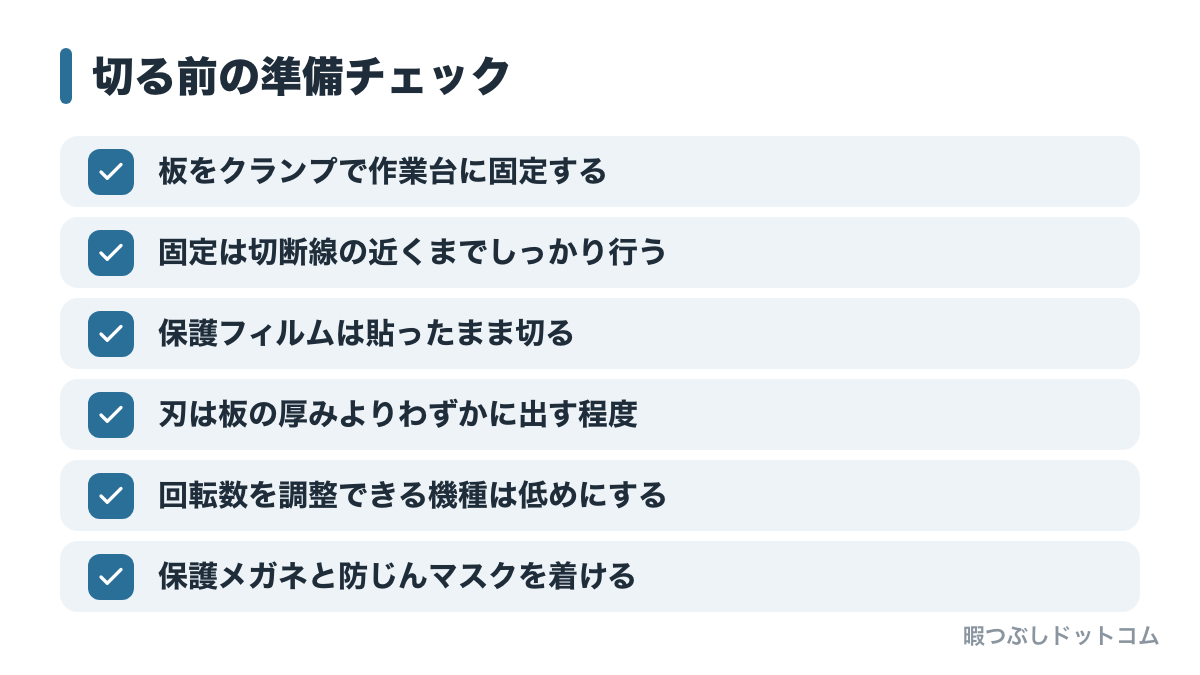
次に、保護フィルムが貼られた板は、貼ったまま切ります。表面に丸ノコの底板が当たって傷が付くのを避けるためです。切り終えてから剥がします。
刃は、板の厚みよりわずかに出る程度にセットします。出しすぎると、刃の露出が増えて危険です。取り付け方や調整方法は、使っている丸ノコの取扱説明書に従ってください。
回転数を調整できる機種なら、トラストハウスは、DIYで丸ノコを使う場合は刃の回転数を低めにするとしています。アクリルは熱に弱いので、刃が高速で摩擦熱を出し続けると、切断面が溶けやすくなります。回転数を調整できない機種では、送りの速度で調整します。
切るときの動かし方
スイッチを入れて刃が回転数に達してから、板に当てます。刃を回しながら当て始めるほうが、切り始めの欠けを抑えられます。そこから、速すぎず遅すぎない一定の速さで、まっすぐ押し進めます。
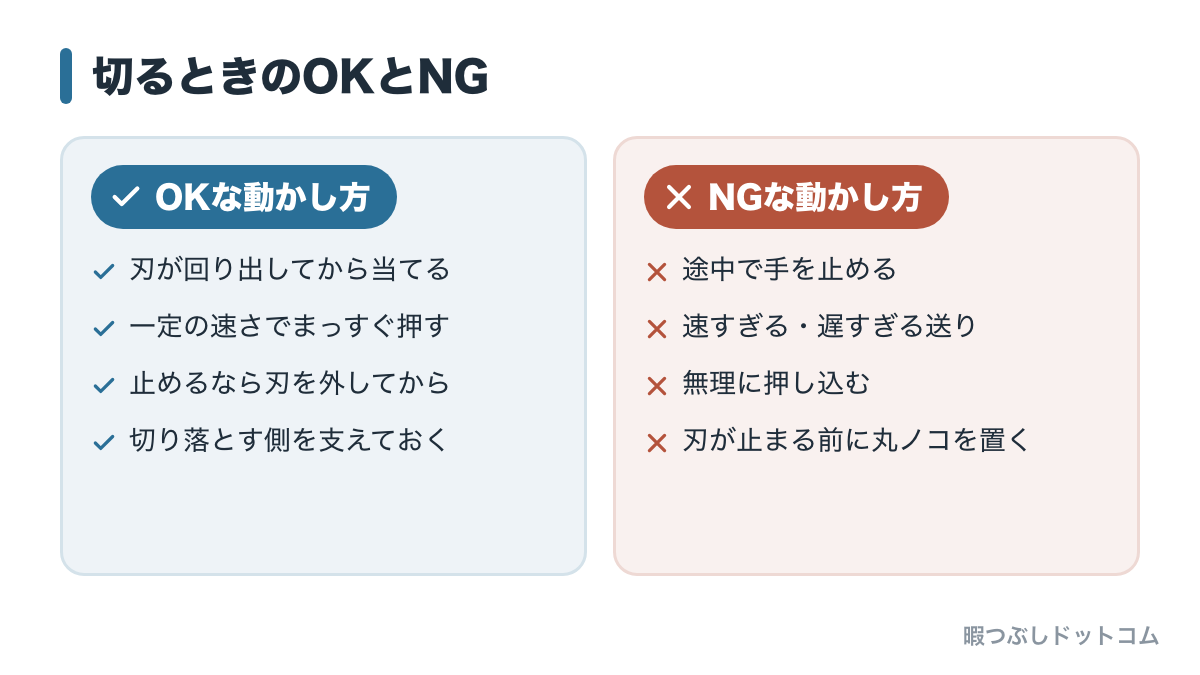
途中で止めないことが大切です。たとえば、切断の途中で手を止めて、刃が回ったまま板に触れていたとします。摩擦熱で溶けたアクリルが刃にまとわりつき、再開すると切断面が荒れたり、刃が噛んだりしやすくなります。止める場合は、一度刃を板から外してからにします。
反対に、ゆっくり進めすぎても熱がこもります。刃が楽に進める速さを保ち、無理に押し込まないようにします。切り終わりは、板が割れやすい場所です。切り落とす側の板が落ちたり、はねたりしないよう、支えておきます。
切り終えたら、スイッチを切り、刃が完全に止まってから丸ノコを置きます。刃の回転が残っているうちに置くと、台や板に当たって傷が付き、危険でもあります。切りくずは、切断面や板の表面に付いたままだと傷の原因になるので、柔らかい布などで取り除きます。
切断後の仕上げとよくある失敗
丸ノコで切った断面は、刃の跡が残ったり、白っぽくなったりすることがあります。きれいに仕上げたい場合は、当サイトの別記事「アクリル板の切り口をきれいにする方法」で、透明に近づけるコツを説明しています。
切断後に熱で曲げる加工をする予定があるなら、温度や道具、厚み別の注意点を「アクリル板を曲げる方法」にまとめています。
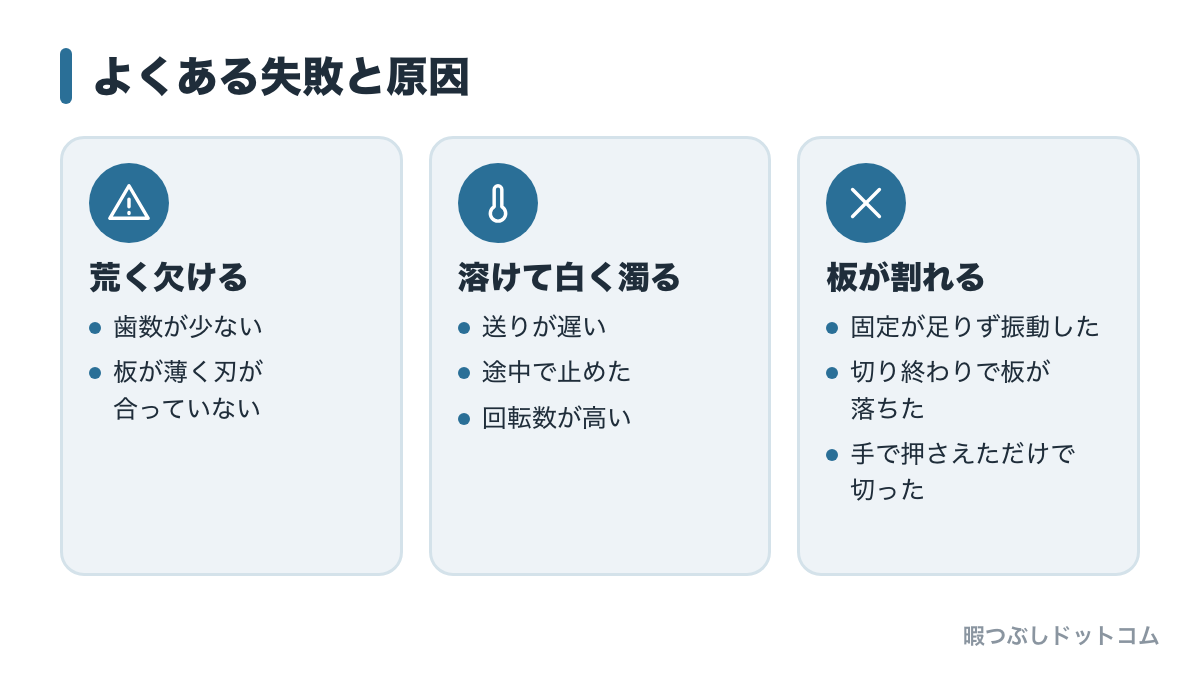
失敗の多くは、刃と厚みの組み合わせ、固定、送り方のどれかで説明できます。切断面が荒く欠ける場合は、歯数が少ないか、板が薄すぎて刃が合っていないことが多いです。切断面が溶けて白く濁る場合は、送りが遅い、途中で止めた、回転数が高いなど、熱がこもったことが原因です。
板が割れる場合は、固定が足りず振動した、切り終わりで板が落ちた、といった原因が考えられます。たとえば、短い辺を切るつもりで、板の端を手で押さえただけで切ったとします。刃が噛んだ瞬間に板が動き、割れて破片が飛びます。固定は、手でなくクランプで行います。
練習用に、同じ厚み・同じ材質の端材があれば、本番の前に試し切りをしておくと安心です。刃の状態や送りの速さを確かめられます。端材がない場合は、板の端の不要な部分から切り始めて、感触を確かめます。